
 English
 Tiếng Việt


Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu

Tin tức ngành
Trang chủ / Tin tức / Tin tức ngành / Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Danh mục sản phẩm
Danh mục MỚI
Dây chuyền cắt plasma năng suất cao nhất cho các cấu hình chất làm cứng trong đóng tàu
Nội dung
- 1 "Năng suất cao nhất" thực sự có ý nghĩa gì trên dòng hồ sơ chất làm cứng
- 2 Phù hợp với phương pháp cắt với loại hồ sơ
- 3 Những nút thắt lặng lẽ cắt giảm thông lượng
- 4 Tại sao tình trạng cuộn lại đặt mức trần cho tốc độ đường truyền
- 5 Phục hồi Rolls trong nhà giúp dây chuyền luôn hoạt động
- 6 Những điều cần kiểm tra trước khi bạn chỉ định một máy cuộn
- 7 Bắt đầu từ đâu
Khi đi qua dây chuyền lắp đặt bảng điều khiển của xưởng đóng tàu, bạn thường sẽ nghe thấy điều tương tự: đèn pin plasma không phải là nút cổ chai. Các thanh tăng cứng, thanh phẳng, bóng đèn phẳng, góc và mặt cắt chữ T đi qua trạm cắt trong vài giây, tuy nhiên dây chuyền vẫn mất hàng giờ mỗi ca. Trên các dây chuyền cắt plasma có năng suất thực sự dành cho các biên dạng gia cố trong đóng tàu, sự khác biệt hiếm khi nằm ở năng lượng plasma thô. Đó là cách xử lý, các tham số cắt, tình trạng cuộn và phân loại xuôi dòng phù hợp với nhau.
Chúng tôi xây dựng máy công cụ hạng nặng cho các nhà máy thép, nhà máy cán và nhà máy đóng tàu, và trong hơn hai mươi năm, chúng tôi đã dành rất nhiều thời gian đứng bên cạnh các dây chuyền sản xuất bảng điều khiển để xem sản lượng thực sự biến mất ở đâu. Bài viết này thu thập những quan sát đó.
"Năng suất cao nhất" thực sự có ý nghĩa gì trên dòng hồ sơ chất làm cứng
Năng suất trên dây chuyền cắt nẹp rất dễ bị đo lường kém. Số mét cắt mỗi giờ nghe có vẻ ấn tượng nhưng không nói lên điều gì về việc làm lại. Con số quan trọng là có bao nhiêu mặt cắt hoàn thiện đạt đến độ vừa khít mà không cần mài, làm thẳng hoặc cắt lại. Trong thực tế, ba con số cho bạn biết liệu một dây chuyền có thực sự hiệu quả hay không:
- Hồ sơ mỗi ca, được tính sau khi phân loại chứ không phải tại ngọn đuốc
- Tỷ lệ làm lại, nghĩa là tỷ lệ các biên dạng cần mài cạnh hoặc cắt lần thứ hai
- Sử dụng dây chuyền, phần ca làm việc khi trạm cắt đang cắt thay vì chờ tấm, vật tư tiêu hao hoặc quyết định của người vận hành
Các dây chuyền đạt điểm cao trên cả ba thường có các lựa chọn thiết kế giống nhau: lập trình ngoại tuyến với tính năng lồng nhau đã được chứng minh, điều khiển độ cao mỏ cắt tự động mà người vận hành tin tưởng thay vì ghi đè và có đủ mỏ cắt để cắt các dải ở tốc độ vừa phải thay vì đẩy một mỏ cắt tới giới hạn nhiệt của nó. Đầu vào nhiệt là hạn chế tiềm ẩn. Chạy thanh phẳng 12 mm ở tốc độ nhanh nhất mà máy cho phép có thể trông đẹp trên màn hình, nhưng cặn và độ cứng cạnh sau đó sẽ khiến chi phí hạ lưu cao hơn tốc độ đạt được.
Phù hợp với phương pháp cắt với loại hồ sơ
Cấu hình chất tăng cứng không phải là một sản phẩm duy nhất. Mỗi hình dạng phản ứng khác nhau với plasma và một dòng được tối ưu hóa cho một hình dạng sẽ chậm lại trên một hình dạng khác.
| Loại chất làm cứng | Độ dày điển hình | Phương pháp cắt thông thường | Nơi năng suất bị mất |
|---|---|---|---|
| Thanh phẳng (dải từ tấm) | 6-20mm | Cắt dải nhiều mỏ hàn với các cạnh đường chung | Độ rộng dải và độ chính xác của kerf; năng suất làm tổ |
| Bóng đèn phẳng (HP) | 8-16mm | Cắt plasma theo chiều dài, thường có chuẩn bị cạnh | Độ ổn định chiều cao ngọn đuốc; chất lượng mép hàn |
| Góc (L) | 6-15mm | Plasma, đôi khi có đường vát riêng biệt | Đường chuyền thứ hai là nút cổ chai ẩn |
| phần chữ T | 10-25mm | Lưới và mặt bích được cắt riêng rồi hàn lại | Cắt vuông góc thúc đẩy thời gian lắp đặt |
| hình thang | 6-12mm | Plasma với vòng quay ngọn đuốc | Các góc nhọn và loại bỏ cặn |
Trong trường hợp hai hình học có cùng độ dày và vật liệu, việc nhóm chúng thành một sơ đồ lồng nhau và cắt chúng trong một lần duy nhất thường là mức tăng thông lượng lớn nhất hiện có mà không cần mua phần cứng mới. Việc cắt theo đường chung là điều khiến điều đó trở nên thiết thực và đáng để thiết kế bố cục tấm xung quanh nó thay vì coi nó như một việc phải suy nghĩ lại.
Những nút thắt lặng lẽ cắt giảm thông lượng
Hãy hỏi người giám sát trực tuyến xem ca làm việc sẽ diễn ra ở đâu và bạn sẽ nhận được một danh sách ít liên quan đến người đứng đầu ngọn đuốc một cách đáng ngạc nhiên:
- Thiết lập tham số theo độ dày và vật liệu. Nếu một công thức phải được chứng minh lại mỗi khi có đĩa mới thì dây chuyền sẽ không hoạt động trong khi đèn pin vẫn ổn.
- Kiểm soát chiều cao ngọn đuốc. Vật tư tiêu hao bị mòn làm thay đổi điện áp hồ quang và bộ điều khiển lặng lẽ bắt đầu truy tìm sai số.
- Độ phẳng và biến dạng của tấm. Tấm cong thay đổi điểm dừng trên vết cắt và nhiệt lượng đầu vào tăng thêm cho cung.
- Chất lượng xỉ và cạnh. Mọi biên dạng cần mài đều tiêu tốn nhân công mà dây chuyền cắt lẽ ra phải tiết kiệm.
- Mặc tiêu hao. Phản ứng với sự cố của vòi phun và điện cực sẽ biến việc dừng theo kế hoạch thành một lần dừng không có kế hoạch.
- Giảm tải và phân loại. Trạm cắt hiếm khi là trạm chậm nhất trên dây chuyền bảng điều khiển; cần cẩu hay bàn phân loại thường là vậy.
Hãy chú ý xem có bao nhiêu món đồ trong số đó là đồ cơ khí chứ không phải đồ điện. Độ phẳng và khả năng xử lý là hai thứ thường bị bỏ qua nhất trong ngân sách và chúng là những thứ mà lợi nhuận thu được kéo dài lâu nhất.
Tại sao tình trạng cuộn lại đặt mức trần cho tốc độ đường truyền
Trước khi một tấm hoặc cuộn dây chạm tới ngọn đuốc, nó sẽ đi qua các cuộn san lấp mặt bằng. Sau khi cắt, các dải nẹp thường đi qua các cuộn kẹp và các cuộn làm thẳng trên đường đến dây chuyền tấm. Những cuộn giấy đó hoạt động êm ái và khi chúng mòn, cả dây chuyền đều cảm nhận được điều đó.
Một cuộn san bằng bị mất vương miện hoặc một cuộn cấp liệu có rãnh bị mòn sẽ đưa độ cong và hình cung vào dải. Các biên dạng cong sau đó tiếp liệu không đều, do đó việc kiểm soát chiều cao mỏ cắt liên tục được điều chỉnh và chất lượng cạnh giảm xuống. Người vận hành sẽ bù lại bằng tốc độ chậm hơn và tổn thất sẽ trở thành vĩnh viễn, được chấp nhận như bình thường.
Xoay lại cuộn sẽ khôi phục đường kính, độ nhám và độ bóng bề mặt, đồng thời chi phí thường thấp hơn nhiều so với năng suất đã bị mất. Đối với các cuộn dài và nặng, chúng tôi khuyên bạn nên định cỡ máy phù hợp với cuộn thay vì theo công việc thông thường, vì máy tiện chỉ có khả năng hoạt động vừa phải sẽ chạy chậm trong suốt thời gian sử dụng của nó.
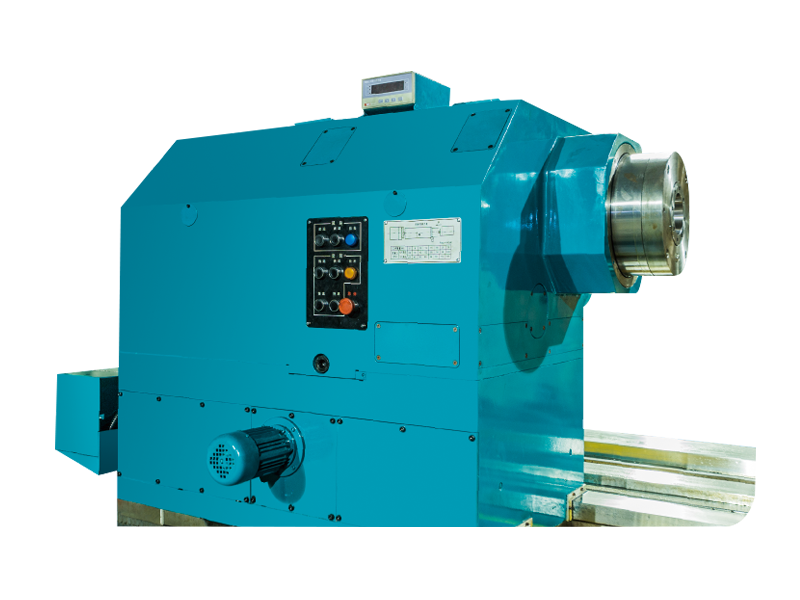 Máy tiện tiện cuộn CNC CK84125 để phục hồi cuộn hạng nặng Để phục hồi các cuộn lớn, nặng ngay tại nhà, máy tiện hạng nặng này xử lý các phôi gia công Ø1250 mm và bệ dài lên đến 7000 mm. Xem sản phẩm →
Phục hồi Rolls trong nhà giúp dây chuyền luôn hoạt động
Sau khi sân chấp nhận rằng tình trạng cuộn sẽ dẫn đến chất lượng cắt, câu hỏi tiếp theo là các cuộn được tân trang lại ở đâu. Việc gửi chúng đi sẽ tốn hai thứ: vận chuyển và xếp hàng. Một cuộn giấy khởi hành vào thứ Hai và trả lại ba tuần sau đó đã khiến dây chuyền tốn nhiều chi phí hơn so với hóa đơn gia công đề xuất.
Giữ một máy tiện cuộn trong nhà máy sẽ thay đổi tính toán đó. Các cuộn có thể được quay lại trong thời gian dừng cuối tuần theo kế hoạch, kiểm tra so với bản vẽ ban đầu và đưa trở lại hoạt động trước ca tiếp theo. Máy kết hợp tiện và phay trong một thiết lập duy nhất giúp giảm khả năng xử lý hơn nữa, điều này quan trọng khi một cuộn nặng vài tấn và mỗi lần nâng đều cần đến một cần cẩu và hai người.
Công việc cuộn trong xưởng đóng tàu rộng hơn so với công việc quay đơn giản. Các thành phần rãnh, khía khía và vòng đều yêu cầu sự kết hợp giống nhau giữa độ cứng và khả năng kiểm soát, đó là lý do tại sao chúng tôi đã xem xét kỹ lưỡng Máy khía cuộn CNC cần cung cấp những gì trong ngành đóng tàu .
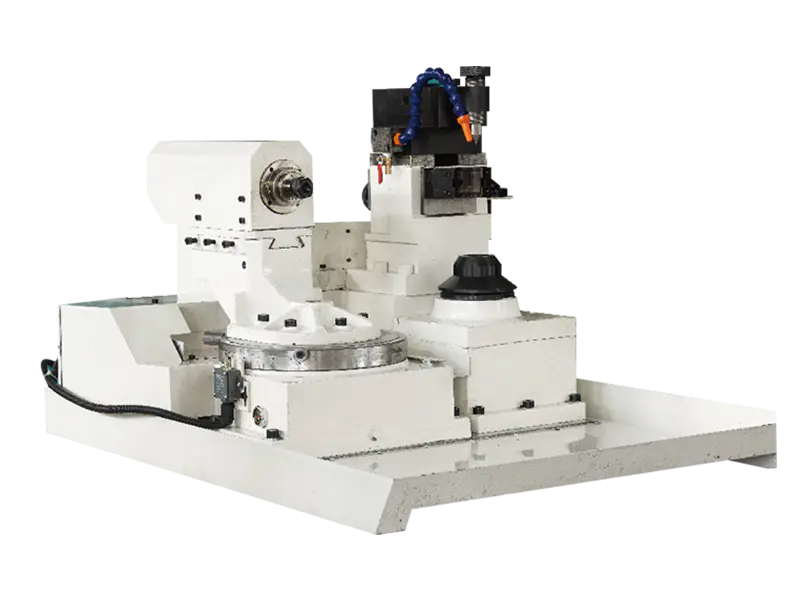 Máy gia công cuộn CNC đa năng XK500G Đối với công việc xử lý cuộn tại xưởng đóng tàu, máy CNC đa chức năng này hỗ trợ cốt thép 6–50 mm và cuộn tới 500 mm. Xem sản phẩm →
Những điều cần kiểm tra trước khi bạn chỉ định một máy cuộn
Khi một sân yêu cầu chúng tôi báo giá một chiếc máy tiện cuộn, cuộc trò chuyện luôn bắt đầu bằng cùng một danh sách ngắn:
- Phạm vi đường kính cuộn và cuộn lớn nhất mà cửa hàng thực sự mong đợi được thấy
- Chiều dài cuộn và trọng lượng tối đa, bao gồm cả yêu cầu về độ ổn định
- Vật liệu cuộn và độ cứng, vì gang, thép rèn và cuộn vòng cứng hoạt động rất khác nhau ở lưỡi cắt
- Yêu cầu độ tròn, đỉnh và độ bóng bề mặt, quyết định xem việc tiện hoàn thiện là đủ hay cần mài
- Máy sẽ được điều hành bởi lập trình viên CNC hay bởi thợ máy làm việc từ bản vẽ
- Quyền truy cập dịch vụ, phụ tùng thay thế và đào tạo người vận hành, cùng quyết định số năm máy duy trì được khả năng chịu đựng
Hai mặt hàng cuối cùng là những mặt hàng người mua bỏ qua và sau đó hối hận. Một chiếc máy mà không ai trong nhà máy có thể tự tin lắp đặt sẽ không hoạt động, cho dù thông số kỹ thuật của nó trông có vẻ tốt trên giấy tờ như thế nào.
Đối với các cửa hàng tiện các cuộn gang và thép rèn có dung sai tốt, một chiếc máy nặng, cứng với khả năng điều khiển đơn giản thường là câu trả lời thiết thực hơn là loại máy tự động nhất trên bảng báo giá.
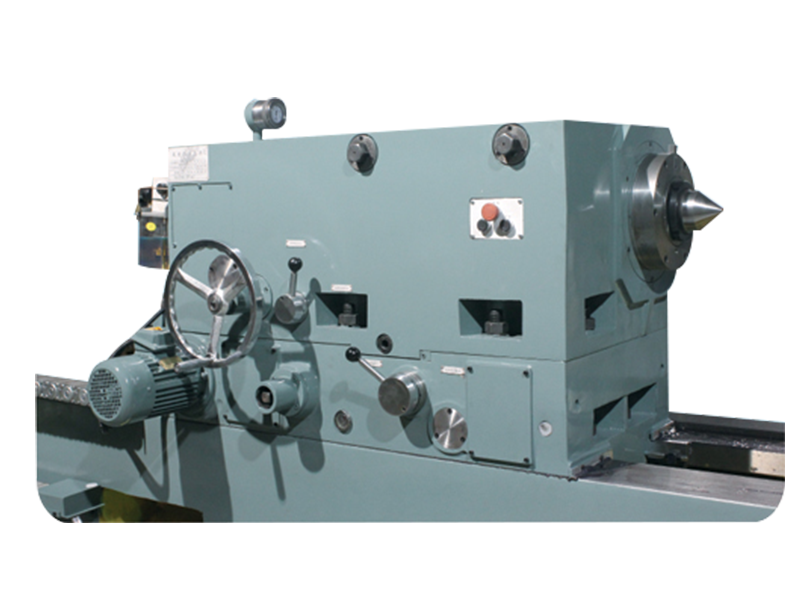 Máy tiện cuộn CNC CK8480 để tiện tinh Đối với các cửa hàng tiện gang và thép rèn cuộn, máy tiện CNC cứng này xử lý phôi gia công Ø800 mm và tải trọng lên tới 16T. Xem sản phẩm →
Bắt đầu từ đâu
Nếu đường cắt nẹp của bạn chậm hơn bình thường, hãy tránh bắt đầu bằng nguồn năng lượng plasma. Kiểm tra tấm đầu tiên, sau đó là các cuộn, sau đó là sơ đồ lồng và chỉ sau đó là các thông số cắt. Theo kinh nghiệm của chúng tôi, mặt cơ học của dây chuyền sản xuất tấm panel, nghĩa là cuộn cấp liệu, bộ san phẳng, xử lý và phân loại, gây ra nhiều tổn thất đầu ra hơn so với đèn pin từng gây ra. Hãy sửa mặt đó và cùng một thiết bị sẽ tạo ra nhiều biên dạng hơn đáng kể trong mỗi ca, ít bị mài mòn hơn và ít bất ngờ hơn khi lắp đặt.
TRƯỚC:Antimon III Oxit: Hóa học, Công dụng, An toàn và Giải pháp thay thế cho chất chống cháy
TIẾP THEO:Urethane chống cháy: Phụ gia, Cơ chế và Hướng dẫn lựa chọn thực tế
TIẾP THEO:Urethane chống cháy: Phụ gia, Cơ chế và Hướng dẫn lựa chọn thực tế
Bạn quan tâm đến việc hợp tác hoặc có thắc mắc?
Nhà cung cấp chất chống cháy


Hãy cùng nhau hợp tác. Chào mừng bạn lên tàu!
-
Bán hàng ở nước ngoài: mayuqin@zhuofengfr.com
Hộp thư công ty: rikkima@zhuofengfr.com
-
WhatsApp: +86 18105180388
-
Địa chỉ: Không. Số 5, đường Wutai, phố Dongba, quận Gaochun, thành phố Nam Kinh, tỉnh Giang Tô, Trung Quốc
Tham gia danh sách gửi thư của chúng tôi
Danh mục sản phẩm
Liên kết nhanh
Liên kết nhanh
Bản quyền © Jiangsu Zhuofeng New Materials Technology Co., Ltd.
Bản quyền đã được bảo lưu.
